Un client rejette six brides au montage. On trie le stock, on remplace les pièces, on répond sous deux jours… et le même défaut revient au trimestre suivant, parce que la cause n’a jamais été établie. La méthode 8D (huit disciplines) évite ce scénario : une équipe protège d’abord le client, décrit le problème par des faits, vérifie la cause, corrige, prouve que la correction fonctionne, puis empêche la récidive.
Ce guide explique quand choisir le 8D, ce que chaque étape doit produire et les conditions d’une clôture sérieuse, puis suit un exemple complet. Vous pouvez télécharger un rapport 8D rempli sur un écart industriel fictif, et l’utiliser comme modèle.
Qu’est-ce que la méthode 8D ?
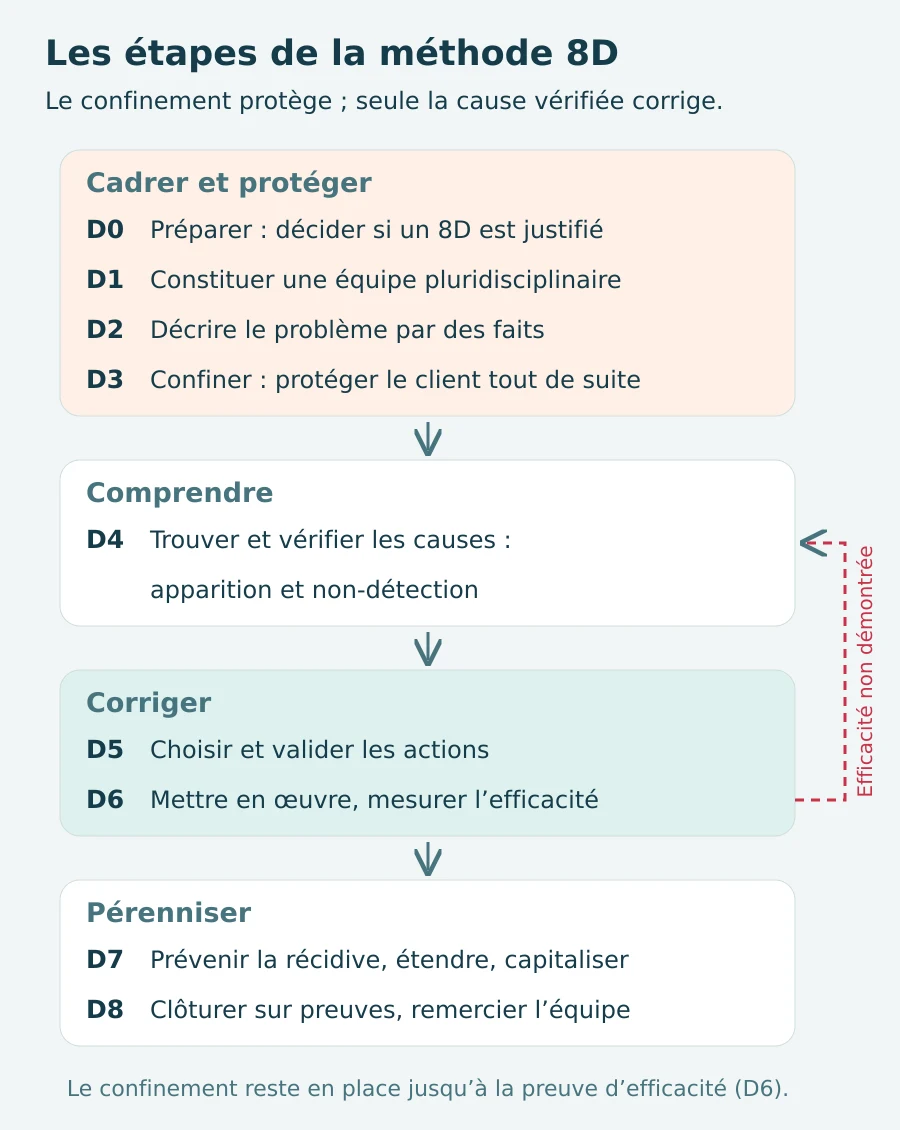
La méthode 8D, souvent appelée 8D qualité, est une démarche structurée de résolution de problèmes en équipe. Elle s’est diffusée depuis l’automobile : Ford publie en 1987 un manuel de résolution de problèmes en équipe, le Team Oriented Problem Solving, d’où est issue la démarche, à laquelle une étape préparatoire, D0, a été ajoutée par la suite (historique de la méthode). L’association allemande de l’industrie automobile (VDA) a publié en novembre 2018 son propre guide de la méthode.
Le 8D désigne aussi un document : le rapport 8D, ou fiche 8D, trace chaque étape, et un client peut l’exiger de son fournisseur. Deux précisions évitent les malentendus :
- Ce n’est pas une norme obligatoire. La norme automobile IATF 16949 demande un processus documenté de résolution de problèmes (exigence 10.2.3), sans imposer le 8D. L’obligation vient en général du contrat ou de l’exigence du client, qui peut imposer son propre formulaire, comme pour d’autres dispositifs de qualité fournisseur tels que le PPAP.
- Ce n’est pas un outil d’analyse. Le 8D organise le travail, mais, comme le rappelle Kepner-Tregoe, qui commercialise sa propre méthode, il ne trouve pas la cause à lui seul : l’étape D4 s’appuie sur d’autres outils, comme le tableau Est / N’est pas, le diagramme d’Ishikawa ou les 5 pourquoi.
Quand choisir le 8D ?
Un 8D mobilise plusieurs personnes pendant des semaines. Réservez-le aux problèmes qui le justifient, et gardez des circuits plus légers pour les autres.
| Situation | Démarche adaptée |
|---|---|
| Réclamation client, défaut sorti de l’usine, cause inconnue | 8D |
| Défaut récurrent malgré des corrections déjà faites | 8D |
| Risque sur la sécurité ou la conformité du produit | 8D |
| Le client ou le contrat exige un rapport 8D | 8D |
| Écart ponctuel, cause évidente, correction simple | Fiche de non-conformité et correction |
| Petits problèmes quotidiens de terrain, à traiter en quelques heures | Résolution de terrain, de type QRQC |
| Suivi de toutes les actions correctives de l’entreprise | Registre d’actions correctives et préventives (CAPA), dans lequel un 8D peut s’inscrire |
Le choix se décide en D0, avec une règle écrite : qui décide d’ouvrir un 8D, à partir de quels critères. Sans cette règle, tout devient un 8D, ou plus rien ne l’est.
D0 à D3 : décrire les faits et protéger le client
D0 et D1 : préparer et constituer l’équipe
D0 traite l’urgence et décide de la suite. D1 nomme un pilote et une petite équipe : les personnes qui connaissent le produit et le procédé, qui ont l’autorité pour agir et le temps de le faire. Un commanditaire lève les obstacles. La matrice RACI peut clarifier qui fait quoi.
D2 : décrire le problème
Une description utile s’appuie sur des faits mesurés, sans cause ni coupable. « Mauvais usinage de l’opérateur » n’est pas une description ; « alésage 0,02 mm au-delà de la limite haute sur 6 pièces du lot L-2634 » en est une. Répondez aux questions quoi, où, quand, qui, combien, comment et pourquoi c’est un problème.
Le tableau Est / N’est pas rend ensuite la description exploitable : pour chaque critère, il oppose ce qui est touché à ce qui pourrait l’être et ne l’est pas. Si le défaut touche une seule machine sur trois, la différence entre ces machines devient une piste.
D3 : confiner
Le confinement protège le client pendant que la cause reste inconnue : tri, blocage, contrôle à 100 %, pièces de remplacement. Il doit couvrir tous les endroits où des pièces peuvent se trouver : chez le client, en transit, en stock, en cours de fabrication. Tracez les quantités contrôlées et les pièces trouvées, et identifiez les pièces triées.
Le confinement n’est pas une solution : il coûte cher et ne supprime pas la cause. Il reste en place jusqu’à la preuve d’efficacité de l’action corrective, et pas au-delà.
D4 : rechercher et vérifier les causes
Cherchez deux causes, et non une seule :
- la cause d’apparition : pourquoi le défaut s’est produit ;
- la cause de non-détection : pourquoi vos contrôles l’ont laissé passer.
Procédez en trois temps. Listez les hypothèses, avec le diagramme d’Ishikawa et les écarts relevés en D2. Testez ensuite chaque hypothèse : l’épreuve la plus solide consiste à faire apparaître le défaut, puis à le faire disparaître, en agissant sur la cause supposée. Remontez enfin à l’origine avec les 5 pourquoi, jusqu’à une cause sur laquelle l’entreprise peut agir, souvent une règle, une procédure ou un plan de contrôle.
« Erreur humaine » ou « formation insuffisante » sont rarement des causes racines. Demandez-vous plutôt pourquoi le système a rendu l’erreur possible et ne l’a pas détectée.
D5 et D6 : agir et vérifier l’efficacité
D5 choisit les actions pour chaque cause vérifiée et les valide à petite échelle : l’action supprime-t-elle le défaut, sans en créer un autre ? C’est aussi le moment de fixer le critère d’efficacité, avant de connaître les résultats : quel indicateur, quel seuil, sur quelle durée.
D6 met en œuvre et mesure. Distinguez deux questions que beaucoup de rapports confondent :
- L’action est-elle réalisée ? La preuve est un document révisé, un équipement installé, une formation tenue.
- L’action est-elle efficace ? La preuve est une mesure : le défaut reste sous le seuil fixé, sur la durée prévue.
La norme ISO 9001 demande elle aussi d’évaluer l’efficacité des actions correctives (clause 10.2 de l’édition 2015 ; une édition 2026 a été publiée en septembre 2026 : vérifiez son texte si votre certification y passe). Si le critère n’est pas atteint, retournez à D4 ou à D5 : la cause n’était pas la bonne ou pas la seule, ou l’action ne la traite pas. Le confinement ne se retire qu’une fois l’efficacité démontrée.
D7 et D8 : capitaliser sans fermer trop tôt
D7 traite ce qui a permis au problème d’exister, au-delà du cas constaté :
- étendre les actions aux machines, produits et sites comparables ;
- mettre à jour les instructions, l’analyse des risques (AMDEC) et le plan de surveillance ;
- corriger la règle à l’origine du problème, par exemple la procédure de modification d’outillage ;
- partager le retour d’expérience.
D8 clôture et reconnaît le travail de l’équipe. Un rapport se clôt trop tôt quand la réponse au client tient lieu de fin, alors que la preuve n’existe pas encore. Quatre conditions suffisent à l’éviter :
- toutes les actions sont soldées, avec leur preuve ;
- le critère d’efficacité est atteint sur la durée prévue ;
- le confinement est retiré, par une décision consignée ;
- les documents mis à jour sont en vigueur.
Exemple : un rapport 8D rempli
Cet exemple est fictif : le client, la référence, les lots, les chiffres et les dates sont illustratifs. Le 14 septembre, un client rejette au poste de montage 6 brides BR-40 sur un lot de 200, parce que leur alésage dépasse la tolérance.
| Étape | Ce qui a été fait | Date |
|---|---|---|
| D0, D1 | Ligne du client non arrêtée. 8D ouvert. Équipe : qualité (pilote), production, méthodes, maintenance, contrôle. | 14/09 |
| D2 | Alésage 0,02 mm au-delà de la limite haute, de façon intermittente. Seul le centre d’usinage CU-3 est touché, et seulement depuis le changement de porte-outil du 08/09. Les machines CU-1 et CU-2 ne le sont pas. | 15/09 |
| D3 | Tri lancé : 754 pièces contrôlées chez le client, en transit, en stock et en cours de fabrication, soit 20 non conformes en plus des 6 du départ. Production de CU-3 contrôlée à 100 %. | 15/09 |
| D4 | Quatre hypothèses écartées par des tests (matière, préréglage d’outil, programme, calibre). Cause d’apparition : outil serré dans son porte-outil sans couple défini ; défaut reproduit au serrage libre, absent au couple défini sur 200 pièces. Cause racine : la procédure de modification d’outillage n’impose pas de revoir l’instruction. Non-détection : une seule pièce contrôlée par poste, insuffisant pour un défaut intermittent. | 22/09 |
| D5, D6 | Couple défini et clé dynamométrique, contrôle du premier article après changement d’outil, 1 pièce sur 10 au calibre. Critère : taux de 0,2 % au plus sur 5 semaines, aucun retour client. | 28/09 |
| D7 | Instruction étendue à CU-1 et CU-2, procédure de modification d’outillage révisée, AMDEC et plan de surveillance mis à jour, retour d’expérience partagé. | 27/10 |
| Efficacité | Taux de 2,30 % pendant le problème, puis de 0,07 % sur 5 semaines, avec le contrôle à 100 % maintenu. Aucune pièce non conforme sur les 30 contrôlées dans les deux semaines précédant le problème. Aucun retour client après action. | S40 à S44 (28/09 au 01/11) |
| D8 | Contrôle à 100 % retiré le 02/11 sur décision consignée, puis clôture, 50 jours après la réclamation. Le client a reçu la réponse sur le confinement dès le lendemain, le 15/09, mais le rapport reste ouvert jusqu’aux preuves. | 03/11 |
Un rapport 8D à télécharger
Télécharger le rapport 8D rempli (.xlsx) : modèle gratuit, sans inscription.
Le classeur reprend l’exemple ci-dessus, en sept onglets :
- un mode d’emploi ;
- le rapport sur une page, de D0 à D8, avec les délais et le verdict de clôture calculés ;
- la description du problème et le tableau Est / N’est pas ;
- le confinement, avec les quantités et les taux par lieu ;
- les hypothèses testées et les 5 pourquoi, pour l’apparition et la non-détection ;
- les actions, avec responsables, échéances, preuves et retards ;
- la mesure d’efficacité par semaine, avec son verdict.
Si une action rouvre, si le taux cumulé après action dépasse l’objectif ou si un retour client est saisi, la ligne de clôture passe automatiquement à « Ne pas clôturer ». Ce modèle est original et ne reproduit aucun formulaire de norme ou de client : si votre client impose le sien, gardez-le et servez-vous de ce fichier pour préparer le contenu.
Tableur ou workflow : comment suivre les 8D ?
Un tableur suffit pour un rapport isolé. Il devient difficile à tenir à partir de plusieurs 8D simultanés : versions échangées par e-mail, actions sans relance, preuves dispersées, aucune vue d’ensemble des rapports ouverts.
Le suivi relève alors d’une application de gestion des non-conformités, qui relie l’écart, les étapes, les responsables et les preuves. Avec Softyflow, ce circuit se construit à partir des fonctions suivantes :
- des formulaires avec dépôt de fichiers pour la description, les mesures et les preuves ;
- des tâches attribuées à des rôles, et une passerelle exclusive qui oriente vers la clôture ou la reprise de l’analyse selon le critère d’efficacité ;
- des collections de données, dont les droits se définissent par rôle, pour le registre des 8D et des actions ;
- des minuteries sur les tâches, à partir desquelles se construisent relances et escalades ;
- des rapports filtrables exportables en CSV ou Excel, et un journal d’audit centralisé.
Le modèle de rapport et ses calculs restent à configurer selon vos exigences : Softyflow ne documente pas de modèle 8D prêt à l’emploi. Pour situer cette démarche dans l’ensemble du système qualité, voir notre guide du processus qualité, la page logiciel QHSE et notre offre pour le secteur industriel. Lorsqu’un fournisseur est à l’origine du défaut, le suivi rejoint celui des réclamations fournisseurs et la gestion des risques fournisseurs.
Voir comment construire ce circuit en démonstration, à partir de l’un de vos rapports 8D.
Questions fréquentes sur la méthode 8D
Que signifie 8D ?
8D signifie « huit disciplines », les huit étapes de D1 à D8 : équipe, description, confinement, causes, choix des actions, mise en œuvre, prévention de la récidive et clôture. Une étape préparatoire, D0, s’y ajoute souvent ; le nom de la méthode n’a pas changé pour autant.
Quelle différence entre le 8D et une démarche CAPA ?
Le 8D résout un problème précis, avec une équipe et un rapport. La démarche CAPA gère l’ensemble des actions correctives et préventives de l’entreprise et leur suivi. Un 8D peut donc alimenter le registre CAPA, qui en suit les actions avec les autres.
Quelle différence entre le 8D, Ishikawa et les 5 pourquoi ?
Le 8D est le cadre complet, du confinement à la clôture. Le diagramme d’Ishikawa aide à lister les causes possibles, et les 5 pourquoi à remonter d’une cause vérifiée vers son origine. Ces deux outils s’utilisent à l’intérieur de l’étape D4.
Combien de temps dure un 8D ?
Il n’existe pas de durée universelle : le confinement se met en place au plus vite, tandis que la preuve d’efficacité dépend de la durée de mesure choisie. Votre client peut imposer des délais de réponse par étape : vérifiez-les dans ses exigences. La clôture n’intervient qu’avec les preuves.
Le rapport 8D est-il obligatoire ?
Aucune loi ne l’impose de façon générale, et la norme IATF 16949 demande une résolution de problèmes documentée sans imposer le 8D. En revanche, un client peut l’exiger par contrat, notamment dans l’automobile. Vérifiez ses exigences et, le cas échéant, le formulaire qu’il impose.